

在工业制造与建筑装饰领域,不锈钢、铝合金、铜材、钢材是应用广泛的四属基材。然而,表面处理环节若工艺选择不当或前处理不到位,极易出现涂层剥落、氧化变色、耐蚀性骤降等质量问题。针对行业常见误区,资深工艺专家结合生产实践,梳理出四大基材表面处理的关键避坑要点,助力企业降本增效、提升产品寿命。
不锈钢表面处理的核心在于恢复并强化其天然的钝化膜。许多企业为节省成本省略酸洗钝化工序,或仅用清水冲洗,导致表面残留游离铁离子,在潮湿环境下迅速产生点蚀。避坑重点:必须采用专用钝化液进行完整钝化,并严格检测钝化膜致密性。此外,拉丝或抛光后的不锈钢若未及时清除抛光蜡或砂粒,会在后续涂装时形成“爆点”。对于焊接区域,若焊缝未经过打磨及酸洗,热影响区的氧化皮会破坏整体耐蚀性,应使用不锈钢专用研磨轮进行分段处理。
铝材表面自然氧化层疏松且不均匀,直接喷涂或电泳极易出现掉漆。行业常见的避坑误区是“除油后即喷涂”。正确流程应包含碱蚀、出光、化学转化(如铬化或无铬钝化)或阳极氧化,形成稳定的转化膜后再进行涂装。尤其要注意碱性除油后必须充分水洗,残留碱液会在涂层下形成白灰并导致附着力测试失败。对于压铸铝合金,表面致密层与内部砂眼并存,打磨时不宜过度用力,以免暴露气孔并吸附脱模剂,需增加烘干除气工序后再进行喷涂。
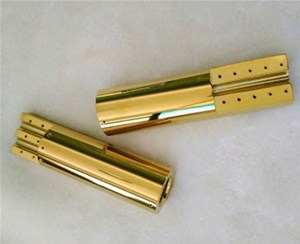
铜及铜合金对硫化物和酸性介质极为敏感,抛光后若不做防氧化处理,数日内即出现晦暗或绿斑。避坑指南:抛光后应快速脱脂并浸入苯并三氮唑类缓蚀剂溶液进行化学钝化,或采用电解钝化工艺形成透明保护膜。对于仿古铜拉丝表面,切忌使用强酸性清洗剂,以免破坏拉丝纹理并造成局部过蚀。焊接后的铜材需清除焊渣与助焊剂残留,否则残留物吸潮后沿晶界腐蚀,导致“应力腐蚀开裂”。涂装铜材时,所选涂料必须避免含游离酸或胺类固化剂,防止与铜离子反应生成深色络合物。
碳钢及低合金钢的表面处理重点在于除锈和防闪锈。不少项目仅用钢丝刷简单除锈,表面粗糙度不足,导致底漆附着力差。正确做法是喷砂或动力工具清理至Sa2.5级或St3级,且必须在4小时内完成底漆涂装,防止基材二次返锈。阴雨天气或高湿度环境下施工时,钢材表面易凝结水膜,此时应选用带湿膜容忍性的水性防锈底漆,或采用除湿机控制露点温度。另外,焊缝区域的手工打磨易遗漏狭小角落,需用尖锐工具清理焊渣并补刷富锌底漆,避免成为腐蚀原电池的阳极。
表面处理并非独立工序,而是与基材冶金状态、加工历史及终服役环境密切相关。制定工艺参数时,应依据基材牌号、表面初始状态及后续涂层体系进行匹配。例如,含镍量高的不锈钢不宜使用含氯离子的钝化剂;热处理后的铝合金应在时效处理后进行化学转化;铜材电镀前需活化彻底;钢材热浸镀锌后的后续涂装需采用“扫砂”工艺。建立来料检验、过程抽检及成品盐雾试验的全流程管控机制,可有效规避上述各类“坑点”。
总体而言,四大基材的表面处理各有难点,但共通的避坑原则在于:彻底前处理、即时防护、合理选材及环境控制。生产企业在选择代工服务或自主产线时,务必将工艺验证样品置于模拟服役环境中进行周期测试,而非仅凭外观判定合格。只有尊重材料本性与化学规律,才能实现真正持久美观的表面质量,为后续涂装或交付奠定可靠基础。
 在线客服
 13777722322
 36800564@qq.com


